



Глава III. Резание материалов
Операции резания широко распространены в производстве изделий из кожи. Они применяются во многих технологических процессах производства, начиная от вырубания деталей и кончая отделочными операциями. Каждая операция выполняется на специальных машинах различными режущими инструментами.
В зависимости от скорости воздействия режущего инструмента на материал резание можно разделить на статическое и динамическое.
По методу обработки различают резание параллельное и последовательное.
По способу деформации материала все операции резания можно условно разделить на три основные группы: способ ножа (рис. III.1, а) - режущий инструмент или материал движется в направлении резания (вырубание, выравнивание толщины, фрезерование и др.); способ пилы (рис. III.1, б) - режущий инструмент совершает движение, сходное с движением пилы, т. е. вдоль линии реза при одновременном движении материала на лезвие ножа в направлении резания (раскрой, двоение и спускание краев деталей из материалов малой жесткости); способ ножниц (рис. III. 1, в) - разрезание совершается двумя режущими инструментами, движущимися навстречу друг другу [1].
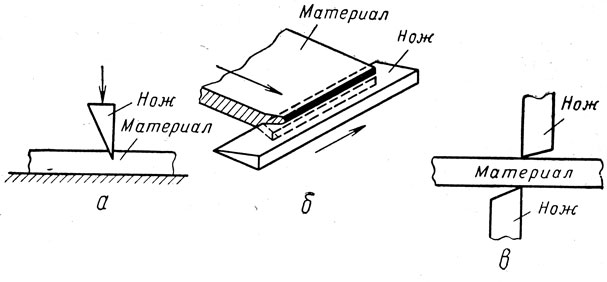
Рис. III. 1. Способы резания: а - способ ножа; б - способ пилы; в - способ ножниц
Каждый из указанных способов основан на определенных деформациях разрезаемого материала и применяется в зависимости от его свойств. Теорию резания металлов в рассматриваемом случае применить нельзя, так как свойства кожи, резины, картона, тканей с покрытием и без покрытия значительно различны, и особенно они отличаются от свойств кристаллических материалов. Известно, что высокомолекулярные материалы обладают упруговязкими свойствами, т. е. способностью легко деформироваться под воздействием внешних сил в определенных температурных пределах и сохранять приданную им форму. Сетчатое строение некоторых высокополимерных материалов, например кожи и тканей, усиливает их способность к высокоэластической деформации.
§ 1. Вырубание деталей на прессах
Кожи, картон, резины, ткани и другие материалы раскраивают на детали в основном на прессах специальными резаками, которые имеют форму и размеры соответствующих деталей. В обувном производстве для вырубания деталей применяют одноударные эксцентриковые прессы ВПБ, ПВ-10, ПВ-17, 06004/Р1 (ЧССР), НПД, НПЕ-30, ПВ-38, 06005/Р3, М9-6 (ГДР) и другие с механическим приводом. Между этими прессами имеются конструк-тивные различия, но принцип работы их одинаков.
Наряду с указанными прессами для раскроя деталей верха и низа обуви используются специальные прессы с гидравлическими и гидро-механическими приводами. В частности, для раскроя деталей верха применяют электрогидравлический пресс ПВГ-8, для вырубания деталей низа - ПВГ-18-0 и деталей из настилов текстильных материалов - ПТГ-14-0.
По сравнению с механическими эти прессы обладают рядом преимуществ: широким диапазоном регулирования хода ударника и давления на резак, возможностью применения резаков различной высоты, легкостью й безопасностью управления, бесшумностью в работе, большей производительностью труда.
Важными характеристиками прессов являются их мощность и ход ударника (табл. III. 1).
| Характеристика | ВПБ | ПВ-10 | ПВ-17 | 06004/Р1 | НПД | НПЕ-30 | ПВ-38 | 06005/Р3 | М9/6 | ПВГ-8 | ПВГ-18-О |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мощность, тс | 4 | 10 | 10 | 5 | 14 | 14 | 14 | 10 | 14 | 8 | 18 |
| Ход ударника, мм | 25 | 14 | 17 | 12 | 60 | 30 | 38 | 40 | 26 | 0-30 | 0-70 |
При вырубании деталей на прессах материал кладут на опорную плиту 1 (рис. III.2), устанавливают резак 2, опускают на него ударную плиту 3 пресса и вдавливают острие резака в материал 4. При опускании резака, имеющего в сечении форму клина, поверхность материала слегка прогибается, образуя впадину под лезвием (рис. III.3, а). При этом область распространения деформации зависит от структуры и свойств материала, режима резания и инструмента. По мере погружения резака деформация материала увеличивается, прямые линии, нанесенные на боковую поверхность материала, становятся кривыми. Когда смятие и растяжение достигают пре-дельной величины, поверхностный слой начинает разрушаться, резак проникает в материал (рис. III.3, б). Более глубокое погружение резака в материал сопровождается затягиванием слоев, прилегающих к граням резака, в направлении его перемещения. При этом слои материала, прилегающие к граням резака, затягиваются вниз и отодвигаются в сторону, что вызывает их спрессовывание и уплотнение (рис. III.3, в). При дальнейшем погружении резака нижний слой материала разрывается или растягивается (рис. III.3, г).
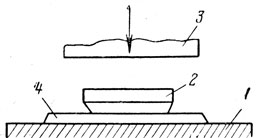
Рис. III.2. Схема вырубания деталей на прессе
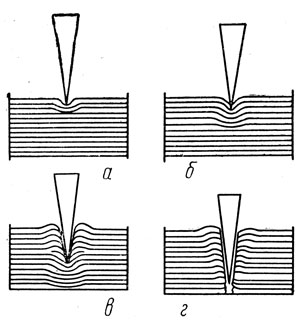
Рис. III.3. Деформация высокоэластического материала, при резании
Резак с углом заострения α, внедряясь в материал на глубину h0 (рис. III.4) при вырубании, преодолевает сопротивление трех видов: сопротивление материала R смятию лезвием резака, сопротивление материала NN1 раздвиганию клином и сопротивление трения FF1, возникающего вследствие скольжения резака по материалу.
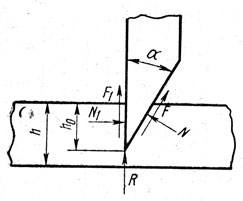
Рис. III.4. Схема сил, действующих на резак при вырубании
Спроектировав все силы сопротивления на направление движения резака, получаем силу V:
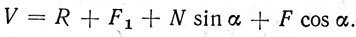
Так как F = Nf и F1 = N1f,
где f - коэффициент трения,
то
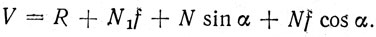
Спроектировав все силы сопротивления на плоскость опоры, получаем силу H:
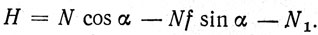
Результирующая сила резания
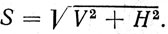
Из уравнения видно, что результирующая сила действует в плоскости резания только при условии Н = 0.
Нагрузка распределяется неравномерно между наклонной и вертикальной гранями резака. Основная часть нагрузки передается на наклонную грань резака, о чем свидетельствуют блестящие оттиски на стороне материала, прилегающей к плите. Блестящие оттиски располагаются эквидистантно контуру резака.
Опытами установлено, что с увеличением угла заострения резака α ширина b (рис. III.5) блестящей полоски увеличивается.
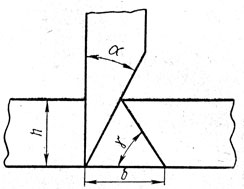
Рис. III.5. Схема определена полоски b
По данным И. И. Капустина, при резании кожи для низа обуви винтового метода крепления при углах заострения резака 18°36' и 30°22' ширина полоски b соответственно составляет 2,2-3,0 и 3,2-3,5 мм [2].
Ширина полоски
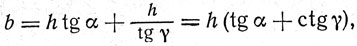
где h - толщина кожи;
α - угол заострения резака;
γ - угол, учитывающий направление деформации.
Из-за неравномерного нагружения граней резака направление результирующей силы резания не совпадает с плоскостью резания. Установить каждую составляющую вертикальную V и горизонтальную H, а следовательно, и результирующую силу S очень трудно, но дает возможность выявить факторы, влияющие на силы резания и точность обработки материала.
Исследования [2] показали, что интенсивный рост силы V происходит при погружении резака на глубину, равную примерно половине толщины материала h, - участок АВ (рис. III.6). На участке ВС интенсивность роста сил уменьшается. В точке С сила достигает максимума, после чего она уменьшается.
Рис. III.6. Кривая изменения силы V при погружении резака в материал
Таким образом, абсолютные значения сил сопротивления увеличиваются при погружении резака в материал на 70-85% его толщины. При дальнейшем погружении резака в материал наступает такой момент, когда расклинивающая сила H, приложенная к неперерезанной части, достаточно велика, чтобы разорвать ее. Если же условия резания таковы, что нижний слой материала не разрывается, то он удлиняется. В обоих случаях, когда резание доходит до точки С нагрузка уменьшается по мере погружения резака в материал (участок CD).
Величина угла заострения резака сильно влияет на сопротивление материала резанию. Когда резак погружается в материал, последний раздвигается резаком, что значительно деформирует материал без его разрушения. С увеличением угла заострения и толщины материала возрастает деформация, а следовательно, сопротивление раздвиганию материала. По данным И. И. Капустина [2], увеличение угла заострения с 10 до 30° повышает сопротивление резанию V в 1,8 раза. При малой толщине и большой волокнистости материала угол заострения резака незначительно влияет на процесс резания. Чтобы уменьшить сопротивление резанию толстых и жестких материалов, угол заострения должен быть как можно меньше. Но при уменьшении угла заострения снижаются стойкость и долговечность лезвия резака и затрудняется вытаскивание его из материала и колоды, вследствие чего повышается утомляемость и снижается производительность рабочего.
Влияние величины угла заострения резака на вытаскивание его из материала объясняется следующим образом [1, 2]. Наклонная грань резака испытывает со стороны материала нормальную силу N (рис. III.7), вертикальная составляющая которой V1 стремится вытолкнуть резак вверх. На наклонной грани резака под действием силы N возникает сила трения F, вертикальная составляющая которой V2 препятствует выталкиванию резака. Сила трения F1 на выталкивание резака не влияет, так как вырубленная деталь поднимается вместе с ним. Следовательно, для более легкого вытаскивания резака из материала необходимо соблюдать условие: V2 ≤ V1, а так как V2 = Nf cos α и V1 = N sin α, то f ≤ tg α; или φ ≤ α, т. е. угол заострения α должен быть не меньше угла трения φ.
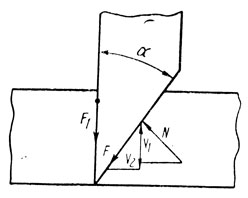
Рис. III.7. Схема сил, действующих на резак после вырубания деталей
Коэффициент трения кожи о сталь f = tg φ≈0,4, откуда φ ≈ 21-22°. С увеличением угла а облегчается вытаскивание резака из материала после вырубания, но, с другой стороны, снижается чистота краев деталей при разрубе кож для низа обуви.
При раздвигании резаком волокон возникают горизонтальные силы Н (рис. III.8), которые растягивают материал, а, достигнув определенной величины, разрывают еще не разрезанные лезвием волокна. При большем угле заострения α силы, разрывающие материал, появляются раньше, чем при меньшем угле, и, следовательно, край детали получается менее чистым. Кроме того, после вырубания материал теряет часть деформации, которую он получил от горизонтальной силы вследствие его упругости, поэтому срез получается вертикальным (рис. III.9). Для получения вертикального среза летали В. И. Толочко [3] рекомендует при разрубе кож для низа обуви применять резаки с двусторонней заточкой (рис. III. 10). Соотношение внутреннего угла заточки α1 к наружному α2 должно быть 1 : 3. При применении резака с двусторонней заточкой, как показали исследования, получается вертикальный срез, так как горизонтальная сила Н равна нулю, следовательно, результирующая сила резания действует в плоскости резания. Это дает возможность уменьшить припуск на обработку детали, т. е. экономить дорогостоящие материалы.
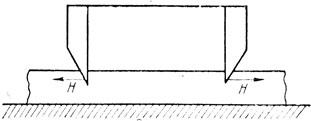
Рис. III.8. Схема действия на материал горизонтальной силы
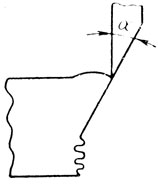
Рис. III.9. Характер среза при вырубании детали
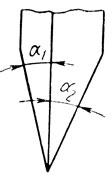
Рис. III.10. Cxeма резака с двусторонней точкой
На силу резания значительно влияет степень затупления лезвия резака. Исследованиями К. М. Платунова, И. И. Капустина и других установлена линейная зависимость силы резания от степени затупления резака (рис. III.11). При изменении затупления резака 0,1-0,5 мм сила резания увеличивается в 3-3,5 раза, поэтому очень важно сохранять лезвия резаков острыми и своевременно их затачивать.
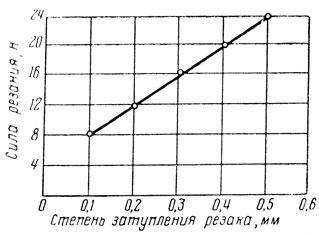
Рис. III. 11. Зависимость силы резания от степени затупления лезвия резака
При продвижении резака возникает трение его поверхностей о материал. Коэффициент трения зависит от вида трущихся поверхностей и свойств материала. Влияние трения особенно сильно проявляется при разрубе толстых жестких материалов, а также многослойных настилов материалов.
При разрубе многослойного настила ткани резак вначале сжимает (уплотняет) ее слои (до 75% от общей высоты настила). После предельного сдавливания материала резаком начинается процесс резания. После начала процесса рост сил резания прекращается (рис. III.12). Это объясняется отсутствием связи между слоями. После начала резания многослойного настила обувной нитроискожи - Т рост сил не прекращается (рис. III.13), что свидетельствует об интенсивном сопротивлении материала раздвиганию резаком и о возникновении трения резака о материал.
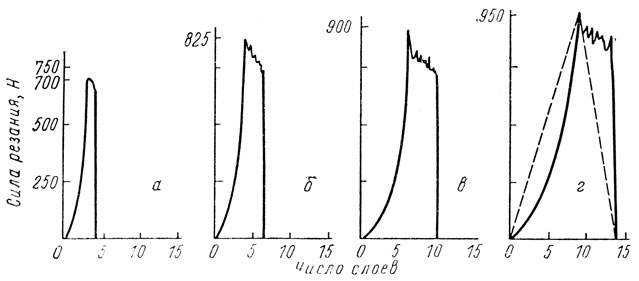
Рис. III. 12. Кривые изменения сил резания ткани, уложенной в несколько слоев: а - 4; б - 6; в - 10; г - 14
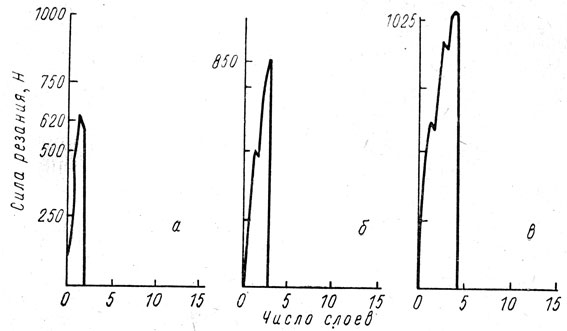
Рис. III. 13. Кривые изменения сил резания обувной нитроискожи - Т, уложенной в несколько слоев: а - 2; б - 3; в - 4
Особенно отчетливо проявляется роль трения при резании нескольких слоев картона. Из кривых рис. III. 12 и III. 13 видно, что сила, необходимая для прорезания верхнего слоя материала, тем выше, чем больше общее число слоев, так как эта сила частично расходуется на преодоление сопротивления материала уплотнению. Нижние слои в зависимости от жесткости материала прорезаются при незначительно сниженной силе (материал-ткань) или при незначительно увеличенной (материал - обувная нитроискожа - Т, картон).
Скорость резания имеет определенное влияние на сопротивление резанию: чем она выше, тем больше сопротивление упруговязкого материала разрушению. Однако при скорости вырубания 0,1-0,3 м/с силы резания изменяются очень мало. Следовательно, можно применять скоростные режимы вырубания на прессах существующих конструкций без усиления деталей прессов, создающих нагрузку.
Резаки для вырубания деталей из кожи изготовляют из стали У7 или У8 (ГОСТ 1435-54) специального профиля. Лезвия резаков рекомендуется подвергать термической обработке до твердости 45÷55 R.
Режущие кромки лезвий резаков затачивают так, чтобы угол заострения составил 30-32°.
Резаки для вырубания деталей верха обуви и деталей кожгалантерейных изделий имеют высоту 22 или 32 мм.
В зависимости от материала вырубочной подушки - основания, на котором производится вырубание, применяют резаки трех типов:
однолезвийные с острой режущей кромкой - при вырубании на подушках из древесины, картона или пластиков (рис. III.14, а);
однолезвийные с притуплённой режущей кромкой, имеющей фаску шириной 0,2-0,3 мм,- при вырубании на металлической подушке с обязательным использованием резинотканевого амортизатора на ударнике пресса (рис. III.14, б);
двухлезвийные с двумя притуплёнными режущими кромками шириной 0,2-0,3 мм для вырубания парных (правой и левой) деталей (рис. III.14, в) - при вырубании на металлической подушке с обязательным применением резинотканевого амортизатора на ударнике пресса, защищенного стальной накладкой толщиной 3-5 мм.
Детали верха обуви вырубают в настоящее время также и тонкостенными резаками, изготовляемыми методом холодной гибки из тонкой полосовой стали (рис. III. 14, г) различной высоты и толщины, предварительно термически обработанной и заточенной. Резаки обрабатывают на специальных станках с набором пуансонов различной формы.
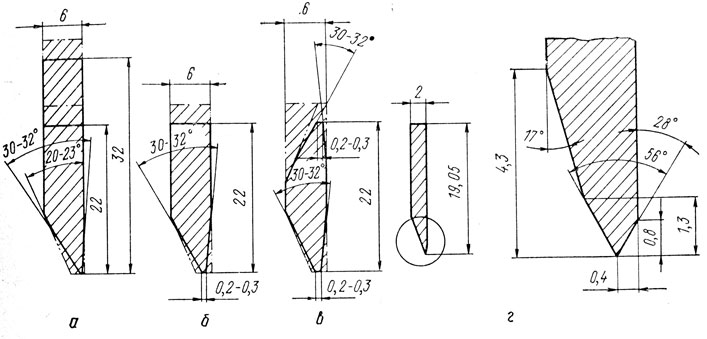
Рис. III. 14. Профили режущих кромок резаков
Резаки для вырубания деталей верха обуви и кожаных деталей кожгалантерейных изделий иногда имеют дополнительные устройства или приспособления, позволяющие одновременно с вырубанием намечать контрольные точки, линии строчек, декоративного тиснения, надсекать края деталей и др. (рис. III. 15).
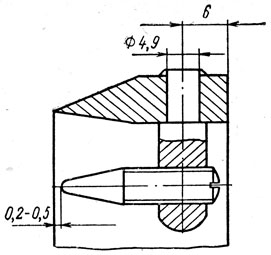
Рис. III.15. Схема резака с наколками
Резаки для вырубания деталей верха, подкладки, межподкладки обуви и кожгалантерейных изделий из многослойных настилов тканей и искусственных материалов изготовляют высотой 34 или 48 мм. Для уменьшения деформации и сдвига слоев материала рекомендуется снабжать резаки прессующими подпружиненными выбрасывателями (рис. III.16).
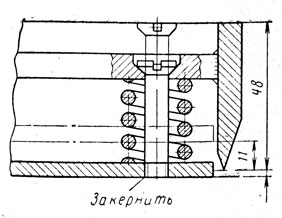
Рис. III.16. Схема резака с подпружиненным выбрасывателем
Резаки для вырубания деталей низа обуви из кожи, резины, обувной нитроискожи - Т, картона (рис. III. 17, а, б), а также деталей кожгалантерейных изделий из шорно-седельной кожи и искусственных материалов изготовляют высотой 48 или 98 мм. Резаки высотой 98 мм имеют развал от лезвия к обуху, угол развала 1°30'-3°00'. Развал должен начинаться на высоте 8-10 мм от режущей кромки лезвия.
Резаки высотой 98 мм должны иметь защитные козырьки, предупреждающие возможность попадания пальцев рук между ударником пресса и обухом резака. Козырьки изготовляют из пористой резины толщиной 16-20 мм или листовой стали толщиной 1,2-1,5 мм и располагают таким образом, чтобы нижняя поверхность козырька находилась на высоте 90 мм от режущей кромки лезвия.
Резаки для вырубания деталей низа обуви на металлической плите пресса ПВГ-18-0 имеют электроизоляционное покрытие 1 и контактные пружины 2 (рис. III.17, б). Покрытие из полиэтилена толщиной не менее 5 мм наносят по всей боковой поверхности наружной стороны резака до козырька. Нижняя часть резака (до высоты 15 мм) не должна иметь покрытия.
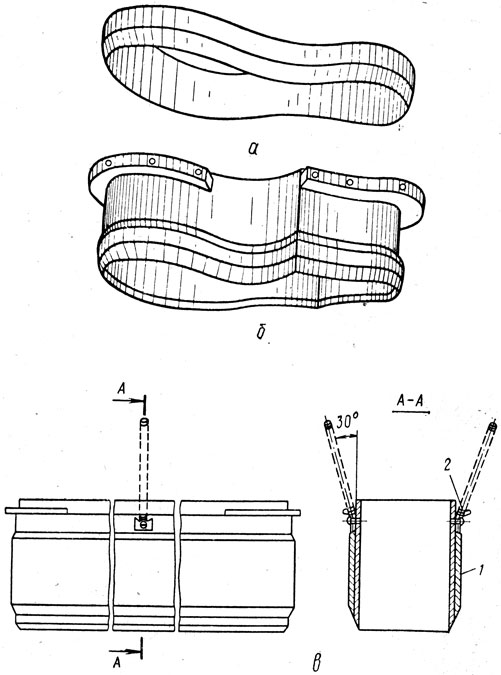
Рис. III.17. Резаки для вырубания деталей низа обуви
Для вырубания деталей низа обуви в настоящее время внедряют резаки, изготовляемые из полосовой отожженной стали марки У7 методом холодной гибки. Облегчение профиля проката резачной полосы и поставка ее в отожженном состоянии позволили механизировать ручные операции изготовления резаков, повысить производительность труда, создать условия для быстрой смены ассортимента выпускаемой обуви и улучшить условия работы вырубщиков, так как масса резаков снижена на 35-40%.
Для устранения возможности повреждения лицевой поверхности кожи и для выталкивания деталей резак иногда имеет упругие резиновые втулки, выступающие над опорной поверхностью режущей кромки лезвия (рис. III.18).
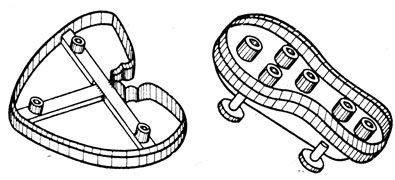
Рис. III.18. Резаки с упругими резиновыми втулками
Наибольшая разница по высоте между резаками одного комплекта не должна превышать для резаков с острой режущей кромкой 0,25 мм, Для резаков с притуплённой режущей кромкой при работе на металлической подушке 0,15 мм; разница между резаками разных комплектов соответственно 0,5 и 0,25 мм. Указанное требование не относится к резакам, используемым на гидравлических прессах с электроконтактным автоматическим выключением при работе на токопроводящей (металлической) плите.
В качестве основания на прессах для вырубания деталей из кожи, тканей и других материалов используют вырубочные подушки (колоды или плиты) из древесины, картона, пластиков или металла.
Торцовые подушки из древесины (колоды) изготовляют из деревьев твердых пород - дуба, бука или граба (рис. III.19).
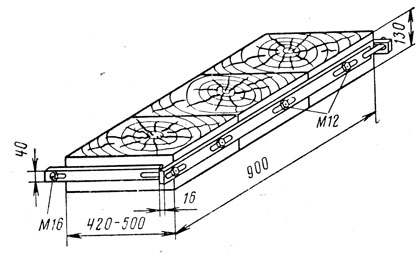
Рис. III.19. Торцовая подушка из древесины
После прорубания материала лезвие резака входит в колоду на 1,5 мм и более. Поэтому большую работу несет верхний слой колоды, так как волокна древесины расположены вертикально, от врезания лезвия резака они раздвигаются, изгибаются и от многократных изгибов ломаются. В результате этого колода изнашивается. Для уменьшения износа рабочую поверхность колоды периодически смазывают минеральным маслом, повышающим эластичность волокон.
Торцовые кожкартонные подушки (рис. III.20) собирают из предварительно сдлеенных и прессованных пластин кожкартона. Сборка заключается в нанизывании склеенных пластин кожкартона на металлические стяжки и спрессовывании их путем затягивания гаек. Чтобы избежать коробления пластин при спрессовывании и эксплуатации подушек, под гайки стяжек подкладывают стальные пластины и деревянные бруски. Размеры подушек зависят от типа пресса и вида разрубаемых материалов.
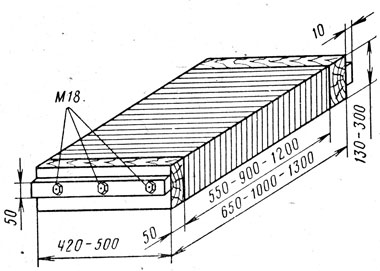
Рис. III.20. Торцовая подушка из прессованных пластин кожкартона
Оптимальные размеры деревянных и картонных подушек: а) для прессов ПВГ-8, ВПБ, ПВ-10, ПВ-17, 06004/Р1, 06005/Р3 и др. - для вырубания деталей из кожи - 550 X 420 X 130 мм; для вырубания деталей из тканей и других рулонных материалов - 900 X 420 X 130 мм;
б) для прессов ПВГ-18-O, ПВ-38, НПЕ-30, НПД и др. - для вырубания деталей из кожи, резины, картона и других искусственных материалов - 900 X 420 X 300 мм; для вырубания деталей из тканей и других рулонных материалов - 1200 X 420 X 300 или 1500 X 420 X 300 мм.
Непараллельность плоскостей подушек не должна превышать 1 мм на 500 мм.
Вырубочные подушки из пластиков можно изготовлять литьем в формы (литье из термопластической композиции этилцеллюлозы ТЛК-Э) или прессованием из смесей на основе виниловых смол.
Крупногабаритные подушки в основном для использования на прессах ПВГ-18-О, ПВ-38, НПЕ-30, НПД и др. изготовляют литьем из ТЛК-Э (рис. III.21). Подушки небольших размеров из пластиков для прессов ПВГ-8, ПВ-10, ПВ-17, ВПБ, 06004/Р1, 06005/РЗ и др. можно изготовлять прессованием из смесей на основе виниловых смол (рис. III.22).
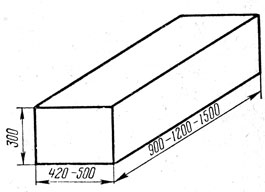
Рис. III.21. Крупногабаритная подушка из пластика
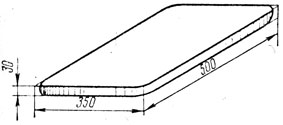
Рис. III.22. Подушка небольших размеров из пластика
Подушки из пластиков типа ТЛК-Э изготовляют таких же размеров, что и подушки из древесины и картона, с теми же допусками на линейные размеры и непараллельность плоскостей. Подушки из смесей виниловых смол изготовляют прессованием в горячих формах. Габарит подушек 500 x 350 x 30 мм!
Вырубочные металлические подушки - плиты (рис. III.23) изготовляют литьем из чугуна марки СЧ68-36 (ГОСТ 1412-54).
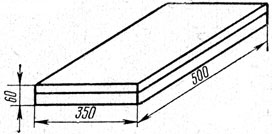
Рис. III.23. Металлическая плита
Для повышения эксплуатационной стойкости иногда рабочие плоскости таких плит защищают стальными термически обработанными накладками толщиной 12-20 мм, имеющими твердость 40-50 Rc и шлифованную рабочую поверхность. Габарит плит 500 x 350 x 60 мм. Непараллельность рабочей и опорной плоскостей плиты (накладки) не должна превышать 0,1 мм на 250 мм длины.
Внедрены в производство алюминиевые плиты с электрозащитным покрытием. Ткань, на поверхность которой нанесен латекс, наклеивают на плиту. Материалы раскраивают острыми резаками. Лезвие резака, прорубая материал, слегка прорубает и покрытие. Опыт показал, что работа на алюминиевых плитах резаками из особо прочной стали имеет большие преимущества: пресс получает меньшую нагрузку, материал полностью прорубается.
Работы советских исследователей установили силы резания различных материалов, приведенные ниже.
| Материал | Сила резания, Н/м (кгс/мм) |
|---|---|
| Кожа для винтового метода крепления | (14-16)⋅104 (14-16) |
| Пласткожа | (6-7)⋅104 (6-7) |
| Резина | (4-5)⋅104 (4-5) |
| Картон | (5-7)⋅104 (5-7) |
| Обувная нитроискожа - Т | (7-8)⋅104 (7-8) |
§ 2. Резание с подачей материала на неподвижный нож
Резание с подачей материала на неподвижный клиновидный нож применяется при двоении и выравнивании деталей, при спускании краев деталей из жестких материалов, при желоблении деталей, резке и выравнивании ранта, ремней и т. п.
По месту приложения сил, сообщающих движение материалу, операции можно разделить на две группы:
1) движущая сила прилагается перед ножом - материал между транспортирующим устройством и ножом подвергается сжатию;
2) движущая сила прилагается за ножом - материал между транспортирующим устройством и ножом подвергается растяжению.
Примером операций первой группы могут служить двоение и спускание краев деталей, а примером операций второй группы - резка и выравнивание ранта. Операции второй группы - обычно это операции резания материала малой жесткости: при их выполнении некоторое количество материала обязательно должно быть захвачено транспортирующим устройством. Для перво