



Глава VI. Механические методы скрепления деталей
Скрепление деталей - одна из основных операций производства изделий из кожи. Операции скрепления можно разделить на основные и вспомогательные [1, 2]. К первым относятся скрепление деталей заготовки, прикрепление подошв и каблуков, ко вторым - скрепление фликов кожаного каблука перед формованием, прикрепление простилки и т. д. К вспомогательным операциям предъявляют меньшие требования, чем к основным операциям, поэтому они самостоятельно не рассматриваются.
На прочность шва механического скрепления деталей влияют:
характер сил, обеспечивающих и сопротивляющихся нарушению соединения;
свойства скрепляющего материала;
свойства скрепляемых материалов;
изменение свойств материалов при скреплении (форма заточки иглы, диаметр, угол ориентации заточки и др.);
плотность прижатия деталей;
длина стежка, или расстояние, между скрепляющими стержнями;
число строчек или рядов скрепления;
работа исполнительных органов машины.
§ 1. Скрепление деталей верха обуви
Детали верха скрепляют нитками на швейной машине. Игла машины прокалывает материал и протаскивает через него нитку. В зависимости от типа машины нитка захватывается снизу петлителем или челноком, которые образуют петлю и перекидывают ее через ту же нитку, образуя однониточный стежок, или переплетают ее со второй ниткой, образуя двухниточный стежок. От места расположения петель различают стежки наружного и внутреннего переплетений.
Двухниточные стежки внутреннего переплетения образуют машины с челноком. Челнок-крючок, захватив петлю, образованную иглой (рис. VI.1, а), ведет ее вокруг шпули (рис. VI.1, б). Доведя петлю до половины шпули (рис. VI.1, в), челнок продолжает двигаться в прежнем направлении. Расширенная им петля вытягивается из челнока (рис. VI.1, г) поднимающимся нитепритягивателем. Вытянутая вверх нитка затягивается в стежок. В это время челнок делает холостой поворот (рис. VI.1, д), игла снова опускается и, проколов материал, вводит в прокол нитку. Цикл повторяется.
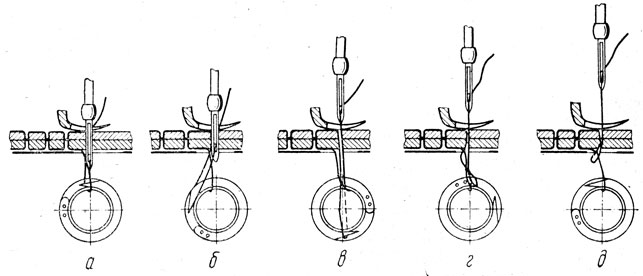
Рис. VI.1. Схема работы исполнительных органов швейной машины с равномерно вращающимся челноком
Известно, что конструкция шва зависит от положения той или иной детали и ее работы во время носки обуви [1]. Кроме того, выбирая конструкцию шва, необходимо учитывать механическое воздействие на заготовку при формовании верха обуви. Детали заготовки должны быть скреплены нитками так, чтобы при ее растяжении в процессе обтяжки примерно на 10% швы не расходились.
В процессе производства и при носке обуви детали верха, а следовательно, и швы подвергаются большим разрушающим воздействиям - растяжению на 10%, многократному изгибу, трению, увлажнению, сушке и др. Поэтому к ниточному шву предъявляют высокие требования: он должен быть прочным и эластичным, допускаемая минимальная прочность в зависимости от материала аготовки и числа строчек 70-150 Н/см (7-15 кгс/см).
Прочность скрепления зависит от сопротивляемости межзвеньевых участков материала прорыву ниткой и сопротивляемости ниточных звеньев разрушению под действием нагрузок со стороны этих же участков. Величины сил сопротивления зависят в первую очередь от прочности ниток и межзвеньевых участков материалов, а также от степени их ослабления при строчке. Для скрепления деталей верха применяют специальные и особо прочные хлопчатобумажные нитки в шесть, девять и двенадцать сложений (табл. VI.1).
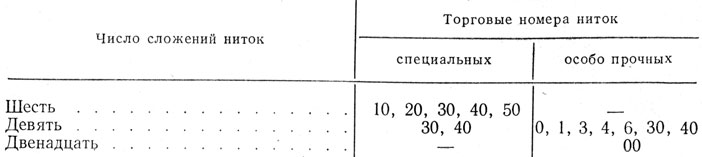
Таблица VI.1. Номера хлопчатобумажных ниток, применяемых для скрепления деталей верха обуви
Прочность и удлинение при разрыве ниток зависят от номера и числа сложений и колеблются соответственно от 9 до 70 Н (от 0,9 до 7 кгс) и от 3,5 до 8,5%. С уменьшением номера увеличиваются прочность и удлинение ниток, что должно повышать прочность скрепления деталей. Однако использование более толстых ниток связано с применением швейных игл больших диаметров, т. е. с большим ослаблением скрепляемых материалов. Кроме того, шов должен удовлетворять эстетическим требованиям. Поэтому повышение прочности скрепления путем применения ниток большего диа-метра весьма ограничено. Необходимо увеличивать прочность, не увеличивая толщину нитки.
В настоящее время для скрепления деталей применяют нитки капроновые и лавсановые. Эти нитки по сравнению с хлопчатобумажными при равной толщине имеют более высокие прочность и удлинение, более стойки к многократному изгибу, растяжению, истиранию, а также к действию влаги, кислот, щелочей, масел, жиров, микроорганизмов и морозостойки.
Чтобы при формовании заготовки и при носке обуви детали не смещались, натяжение ниток в стежке должно быть достаточным. При нормальной работе машины натяжение должно достигать 2,5-3,5 Н (250-350 гс). При нормальном натяжении ниток шов имеет хороший внешний вид и меньшую истираемость наружных звеньев. При сильном натяжении нитки находятся в перенапряженном состоянии, и скрепление получается жесткое, малоэластичное [2].
Для обеспечения необходимого натяжения ниток и переплетения их в середине толщины материала швейные машины снабжены тормозами для верхней 1 и нижней 2 ниток (рис. VI.2). Так как швейные машины не имеют приспособления для автоматического регулирования подачи ниток на стежок при изменении толщины материала, место переплетения их обычно несколько отклоняется от середины.
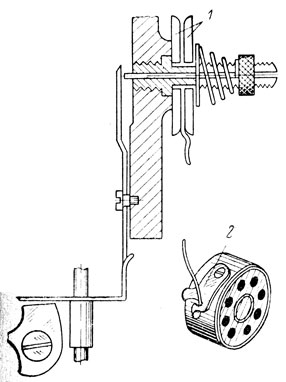
Рис. VI.2. Тормоз для натяжения ниток
При протаскивании нитки через скрепляемые материалы возникает трение между нею и материалами, а также между ниткой и иглой, что снижает прочность нитки. Это снижение может быть значительным, так как нитка до образования стежка должна пройти сквозь ушко иглы 35-40 раз, потому что длина нитки, расходуемая на образование одного стежка, примерно в 35-40 раз меньше длины ее, которая протягивается сквозь ушко. На снижение прочности нитки влияют тип, размер и качество отделки иглы, правильный подбор номеров иглы и нитки, натяжение нитки, состояние и марка швейной машины и другие факторы.
Исследования показывают, что большое значение для получения прочного и красивого шва имеет конструкция иглы. Швейная игла (рис. VI.3) имеет колбу С, лезвие l, ушко b и острие г. Лезвие иглы снабжено длинным д и коротким е желобками. Некоторые иглы, кроме желобков, имеют продольную выточку со стороны короткого желобка, образующую выемку над ушком. Желобки служат для Уменьшения потерь прочности нитки из-за трения ее о материал и иглу.
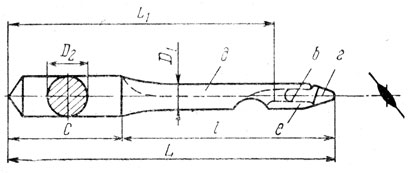
Рис. VI.3. Схема швейной иглы
По ГОСТ 7322-55 швейные иглы подразделяются на типы по форме лезвия и форме заточки острия. Тип иглы обозначается арабскими цифрами. Заточка острия иглы может быть круглой, овальной, лопаточкой, ромбической, трехгранной и квадратной. Иглы каждого типа делятся на группы в зависимости от диаметра D2 и длины колбы С, общей длины L и расстояния от начала ушка до конца колбы L1. Группы обозначаются заглавными буквами русского алфавита (А, Б, В и т. д.). По диаметру лезвия D1 иглы подразделяются на номера. По ГОСТ 7322-55 номер иглы равен номинальному значению диаметра лезвия, увеличенному в 100 раз. Например, тип иглы 1, группа А № 100 или сокращенно игла 1А № 100 (ГОСТ 7322-55).
На прочность скрепления оказывают большое влияние форма заточки острия иглы, структура и свойства соединяемых материалов.
Игла с круглым острием, прокалывая материал, раздвигает и уплотняет волокна кожи или нити ткани по стенкам прокола. Круглое острие не имеет режущих граней, поэтому материал по линии строчки ослабляется незначительно. При прокалывании такой иглой толстых и плотных кож возникает большая сила трения между поверхностью иглы и стенками прокола, а также между ниткой и материалом и ниткой и иглой. При этом игла сильно нагревается, теряет стойкость и быстро тупится, следовательно, может погнуться и сломаться. Исследования показывают, что игла, совер-шающая свыше 2000 проколов в минуту, нагревается до температуры 300-350° С, поэтому она применяется только для скрепления деталей из текстильных материалов или из мягких кож, раздвигание нитей или волокон которых не оказывает большого сопротивления.
Игла с овальной заточкой острия имеет две режущие грани, расположенные справа и слева под углом 45° к оси ушка иглы. При прокалывании игла вначале разрезает волокна или нити материала, а затем раздвигает и деформирует их. При этом не возникает большого трения между лезвием иглы и материалом, а также между ниткой и материалом и ниткой и иглой.
Игла с заточкой лопаточкой также имеет две режущие грани, направление которых совпадает с осью ушка (поперечная лопаточка), или перпендикулярно к ней (продольная лопаточка). Эта игла также вначале разрезает волокна или нити, а затем их раздвигает и деформирует, причем игла с заточкой поперечной лопаточкой делает проколы, перпендикулярные линии строчки, а с заточкой продольной лопаточкой - вдоль линии строчки.
Иглы с трехгранной и четырехгранной (квадратной) заточкой имеют соответственно три и четыре грани и вначале также разрезают волокна или нити материала, а затем раздвигают и деформируют их. Иглы с овальной, ромбической, трех- и четырехгранной заточкой и заточкой лопаточкой применять для скрепления деталей из тканей и искусственных кож на тканевой основе нецелесообразно, так как они резрезают волокна, что разлохмачивает ткань в месте прокола и снижает ее прочность. Для скрепления деталей из этих материалов в основном используют иглы с круглой заточкой острия. При скреплении деталей из кожи, наоборот, целесообразно применять иглы со специальной заточкой, которая, прорезая материал, облегчает прохождение иглы и вызывает меньшее трение.
При прокалывании иглой материал ослабляется по линии строчки. Из рис. VI.4 видно, что материал максимально ослабляется при использовании иглы с заточкой острия продольной лопаточкой (рис. VI.4, а) при одной и той же величине стежка. При этом стежок хорошо утягивается и имеет красивый вид. Наименьшее ослабление материала происходит при скреплении деталей иглой с заточкой острия поперечной лопаточкой (рис. VI.4, б). Казалось бы, что для скрепления деталей из кожи нужно брать иглу с заточкой острия поперечной лопаточкой. Но при надрезе материала такой иглой невозможно получить правильную укладку стежка. Овальная или повернутая влево ромбическая заточка острия иглы несколько больше ослабляет материал, но дает возможность получить красивый шов, потому что надрезы позволяют верхнему звену стежка располагаться прямолинейно (рис. VI.4, в).
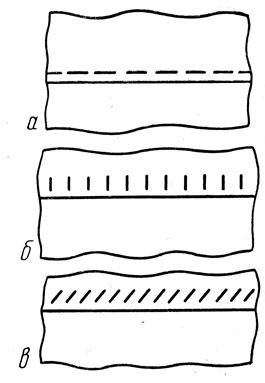
Рис. VI.4. Схемы расположения проколов материала от лезвия игл с различной заточкой
Поэтому для скрепления деталей верха из кожи применяют иглы с овальной или ромбической левой заточкой острия.
Кроме формы заточки острия, на снижение прочности материала влияют его структура и свойства (табл. VI.2).
Из табл. VI.2 видно, что степень ослабления прочности в основном зависит от заточки острия иглы и в меньшей степени от вида материала. Наименьшее снижение прочности материала дает игла с заточкой острия поперечной лопаточкой, затем круглой и овальной.
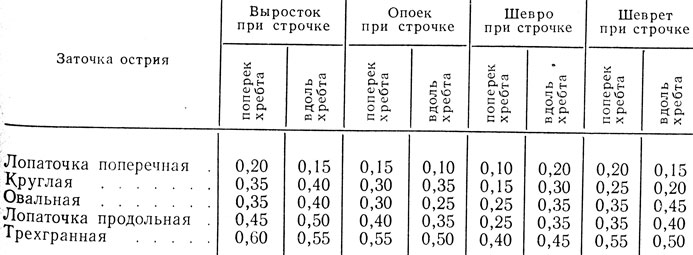
Таблица VI.2. Степень ослабления прочности кож проколами игл с разной заточкой острия
Кроме формы заточки острия иглы, на прочность скрепления влияет диаметр иглы. Чем больше диаметр, тем больше прокол, следовательно, и больше ослабление материала по линии строчки при одной и той же величине стежка. Выбор диаметра лезвия (номера иглы) определяется сопротивлением материала прокалыванию иглой, а также диаметром нитки. Наименьшим сопротивлением прокалыванию иглой обладают ткани: 0,23-9,5 Н (от 0,023 до 0,950 кгс). При прокалывании кожи возникают более значительные силы. В табл. VI.3 приведены силы, необходимые для прокалывания различных кож иглами разных номеров.
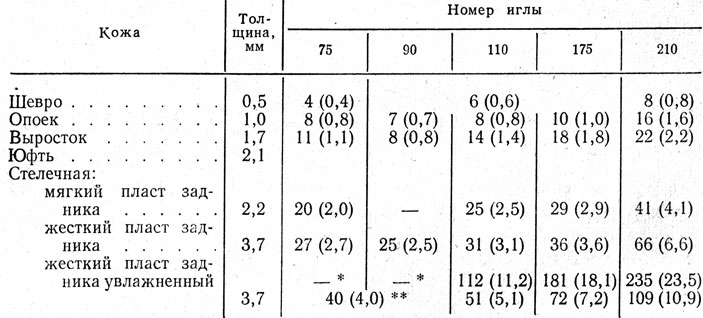
Таблица VI.3. Силы, Н (кгс), необходимые для прокалывания кож
* (Игла изгибалась и ломалась.)
** (Игла изгибалась.)
Данные табл. VI.3 показывают, что с увеличением диаметра лезвия (номера иглы) и толщины материала значительно возрастают силы при прокалывании.
Прочность Р1 проколотого материала, по данным В. Н. Цветкова [3], можно определить по формуле
где Р - прочность непроколотого материала;
d -диаметр иглы, мм;
α - коэффициент ослабления, зависящий от свойств материала;
n - число проколов на 1 см строчки.
Коэффициент α для опойка равен 0,20-0,30, для шевро - 0,25-0,35, для выростка - 0,35-0,40.
При выборе номера иглы следует учитывать силы, необходимые для прокалывания материалов. Швейные иглы изготовляют из стальной углеродистой отожженной проволоки марки НЗ-А.
Ниже приведены силы, необходимые для разрушения игл при продольном сжатии и изгибе.
| Номер иглы | Сила, H (кгс) |
|---|---|
| 90 | 60 (6,0) |
| 110 | 95 (9,5) |
| 175 | 190 (19) |
| 210 | 260 (26) |
Сопротивление игл продольному сжатию зависит не только от материала и диаметра иглы, но и от ее длины. Длина иглы выбирается исходя из ее хода.
Величина погружения иглы определяется расположением челнока под игольной пластинкой, а также условиями образования петли. Для уменьшения хода иглы при конструировании машин стремятся расположить челнок так, чтобы его носик проходил на возможно меньшем расстоянии от игольной пластинки. Общий ход иглы (рис. VI.5) l0 слагается из движения иглы от крайнего верхнего положения до верхней плоскости игольной пластинки l1 и от нее до крайнего нижнего положения. Если считать рабочим ходом lр иглы величину ее продвижения от начала прокола материала и до крайнего нижнего положения, то
где h - толщина материала.
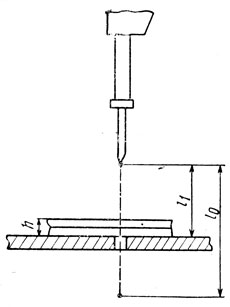
Рис. VI.5. Схема определения рабочего хода иглы
Поэтому тип и группу иглы выбирают в соответствии с классом швейной машины. Понятно, что частота проколов сильно влияет на степень ослабления материала: чем меньше шаг стежка, тем больше ослабление материала. Уменьшая шаг стежка, можно просечь материал иглой. Следовательно, для сохранения прочности материала выгоднее делать как можно меньше проколов. Но уменьшение числа стежков на единицу длины строчки уменьшает прочность скрепления. Поэтому необходимо установить оптимальное число стежков на единицу длины, при котором получался бы шов с равными сопротивлениями нитки и проколотого материала.
Из рис. VI.6 видно, что с увеличением числа стежков на единицу длины строчки прочность шва сначала возрастает, потому что число проколов незначительно и разрыв идет только по нитке. С увеличением числа проколов прочность шва снижается, и материал рвется. Прочность шва растет до определенного предела [3].
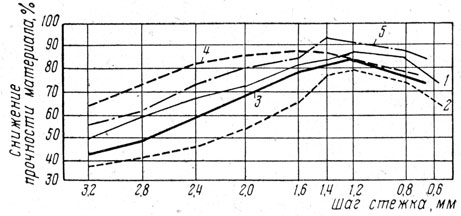
Рис. VI.6. Кривые зависимости прочности шва различных материалов от шага стежка: 1 - шеврет; 2 - опоек; 3 - выросток; 4 - конская кожа; 5 - свиная кожа хромового дубления
Как показывает рис. VI.6, различные материалы имеют свое оптимальное число стежков, зависящее от сочетания указанных выше факторов. Оно колеблется от 5,5 до 8,5 стежков на 1 см длины шва, или от 1,8 до 1,15 мм шага стежка.
Оптимальное число стежков для ткани - 6-7 на 1 см [4].
Как видно из рис. VI.6, строчка снижает прочность материала на 15-25%.
Число строчек также влияет на прочность шва. Вторая строчка увеличивает прочность шва примерно на 70%. Это объясняется тем, что прочность материала, проколотого иглой, была равна прочности ниток [3-5]. Но так как кожа и нитки имеют неравномерную прочность, то при определенных сочетаниях прочности нитки и материала происходит разрыв по ниткам однорядной строчки или по коже в зависимости от того, какое место является более слабым.
При двухрядной строчке той же частоты почти всегда разрывается кожа, а при трехрядной и более - только кожа. Увеличение числа рядов строчек сверх трех при том же размере стежка не увеличивает прочности шва.
С увеличением расстояния между строчками прочность шва возрастает незначительно, но расход материала увеличивается на 1-5%. Поэтому наиболее рационально расстояние между строчками 1,5-5 мм.
На качество шва влияет работа исполнительного механизма машины. Шов должен быть прямой или плавной кривизны, образованной прямолинейно уложенными, хорошо утянутыми и одинаковой длины стежками (исключение составляет зигзагообразная строчка). То и другое определяется работой транспортера. Материал в швейных машинах транспортируется кольцевым или реечным транспортером, к которому он прижимается лапкой или прессующим роликом.
Сила трения F1 между рейкой и нижним материалом (рис. VI.7) определяется силой давления N лапки на материал и коэффициентом трения f1 между материалом и рейкой:
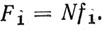
Вместе с нижним движется и материал, лежащий на нем (при скреплении двух материалов); так как они сшиты, между ними создается трение F2 = Nf2, где f2 -коэффициент трения нижнего материала о верхний.
В момент начала транспортирования, а также при движении верхний материал испытывает трение о нижнюю поверхность лапки, которое и задерживает материал под нею. Величина этого трения
где f3 - коэффициент трения материала о лапку.
Процесс движения материалов можно представить так. Рейка, захватив нижний материал с силой Р1 = F1 = Nf1, стремится переместить его вместе с собой. Поскольку между материалами создано трение F2 = Nf2, нижний материал, двигаясь, будет стремиться переместить и верхний материал, кото-рый лапка задерживает с силой F3 = Nf3.
Для продвижения материалов нужно, чтобы F1 > F3; F2 > F3 или f1 > f3 и f2 > f3.
Реечные транспортеры и прижимные лапки применяются при сострачивании тканей, так как из-за небольшой толщины и малой жесткости материалов необходимо создавать большую площадь зажима их между транспортером и лапкой, чтобы препятствовать стягиванию. При сострачивании кожаных деталей их необходимо спрессовывать для уплотнения шва и облегчения утяжки. В этом случае силы трения между материалом и лапкой достигают такой величины, что затрудняемся транспортирование материала или происходит его стягивание. Особенно ярко силы трения проявляются при сострачивании деталей из тканей с каучуковым покрытием, коэффициент трения которых о металл особенно велик. При сострачивании таких материалов применяют не лапку, а прессующий ролик, который уменьшает трение.
Кроме того, наличие малых радиусов кривизны в контурах деталей обуви и частые повороты изделия, заключенного между лапкой и транспортером, также приводят к необходимости уменьшать площадь зажима деталей. Достигается это применением кольцевого транспортера и прессующего ролика (см. рис. VI.7). При уменьшении площади контакта и при одних и тех же значениях нормального давления N получают большее удельное давление, следовательно, материалы больше сжимаются и получают большую остаточную деформацию. Сила трения между прессующим роликом (если он не получает принудительного движения) и верхним материалом F3 значительно меньше силы трения при применении реечного транспортера, а следовательно, материал при утяжке почти не стягивается.
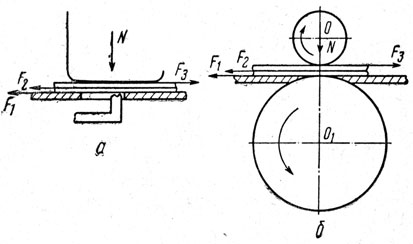
Рис. VI.7. Схемы транспортирования изделия в швейных машинах: а - реечным транспортером; б - кольцевым транспортером
В последнее время в промышленности применяют машины, обеспечивающие беспосадочный шов. Подача материала осуществляется сверху роликом, принудительно вращающимся в направлении подачи материала, и снизу кольцевым транспортером. В момент транспортирования игла находится в крайнем нижнем положении и перемещается в направлении подачи.
§ 2. Штифтовые методы крепления подошв
Винтовой, гвоздевой и деревянно-шпилечный методы крепления подошв используются преимущественно при изготовлении рабочей и специальной обуви с верхом из юфти, кож хромового дубления и искусственных кож. Наиболее широко применяется гвоздевой метод крепления, меньше - винтовой. Деревянно-шпилечный метод почти не применяется.
Скрепление винтами (рис. VI.8, а) создается силой, состоящей из двух слагаемых: контактного трения поверхностей скрепляемых материалов и винта и сопротивления деформациям изгиба, среза и сжатия скрепляемых материалов, входящих в нарезки винта [6, 7].
Скрепление гвоздями (рис. VI.8, б) создается главным образом значительным сопротивлением подошвы смятию шляпкой гвоздя, сопротивлением стельки разгибанию острия гвоздя и протаскиванию его через прокол при большой толщине стельки и сопротивлением прорыву стельки загнутым острием гвоздя при малой ее толщине [6, 8].
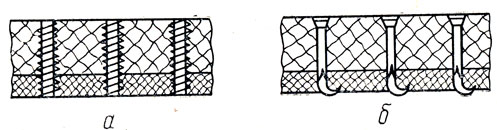
Рис. VI.8. Схемы штифтовых методов крепления подошв обуви: а - винтами; б - гвоздями
Подошвенные и стелечные материалы для гвоздевого метода крепления должны обладать высоким сопротивлением этим видам разрушения. Шляпка гвоздя со стороны подошвы и правильно загнутое острие со стороны стельки способствуют прочному креплению.
Стирание слоя подошвы, повторные изгибы, вызывающие сдвиги ее по поверхности скрепления и раскачивающие шпильки, винты и гвозди в стельке, повторные многократные увлажнения, влияние пота и другие факторы ослабляют шов.
Винтовой метод
Попытка применить металлический винт для прикрепления толстых и жестких подошв была вызвана потребностью найти более стойкий, чем деревянная шпилька или нитка, материал. Винтовой метод крепления подошвы появился в конце прошлого века. Сначала стремились создать машины для ввинчивания в обувь шурупов, затем шурупы заменили проволокой, нарезаемой самой машиной. Только в конце прошлого столетия была изобретена машина для винтового крепления подошв. Применение проволоки с двухходовой нарезкой для крепления позволило повысить производительность труда.
Обувь устанавливают на рог-упор 1 (рис. VI.9) так, чтобы край подошвы касался транспортера 2. Рог-упор прижимает скрепляемые материалы к верхнему упору 3 с силой 1200-1800 Н (120-180 кгс). После включения подачи винта муфта 4, вращаясь вместе со шпинделем 5, через который проходит проволока, движется вниз и наталкивается роликами 6 на клинья гребешков 7. Гребешки поворачиваются на своих осях, зубчатыми поверхностями вдавливаются в проволоку и зажимают ее. Дальнейшее опускание муфты с роликами заставляет гребешки вместе с зажатой проволокой двигаться вниз. Выталкивая проволоку из шпинделя 5 и одновременно вращаясь вместе с ним, гребешки ввинчивают ее в скрепляемые детали. Когда проволока завинчена, ножи сходятся и отрезают проволоку. После этого рог опускается, транспортер перемещает обувь, а муфта поднимается.
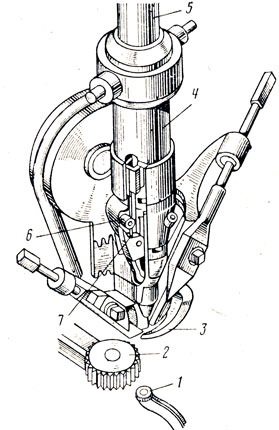
Рис. VI.9. Схема исполнительных органов винтовой машины
Винты изготовляют из латунной проволоки, содержащей 62% меди, 37,5% цинка и 0,5% примесей. Попытки заменить латунь более дешевым материалом, в частности сталью, не увенчались успехом. Главным недостатком всех испытанных металлов являлась их подверженность коррозии. Даже у винтов из биметаллов с антикоррозийным покрытием появлялась коррозия на торцах. Стельки в местах прикрепления таких винтов чернели и растрескивались. Разрушение стельки вокруг винта зависит от метода дубления кожи. Стельки таннидного дубления легче портятся, чем стельки хромового дубления. У стелек таннидного дубления отмечается значительное ороговение, появление трещин, коробление и разрушение.
На прочность крепления влияют и параметры проволоки (рис. VI.10).
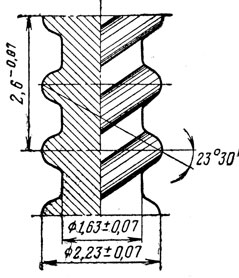
Рис. VI. 10. Параметры винтовой проволоки
Прочность крепления винтами в значительной степени зависит от качества скрепляемых материалов. Сила держания винта зависит от упругости материала. Материалы большой упругости и твердости обеспечивают прочное держание винта. Сопротивление вырыванию
| Условный модуль упругости кожи, Па (кгс/мм2) | Сопротивление вырыванию винта, Н/мм (кгс/мм) |
|---|---|
| (3-4)⋅1010 (3000-4000) | 120-130 (12-13) |
| (2-3)⋅1010 (2000-3000) | 100-120 (10-12) |
| (1,5-2)⋅1010 (1500-2000) | 70-100 (7-10) |
| (1,0-1,5)⋅1010 (1000-1500) | 50-70 (5-7) |
Влияние твердости резины на сопротивление вырыванию винта показано в табл. VI.4.

Таблица VI.4. Влияние твердости резины на сопротивление вырыванию винта по данным Н. Л. Прилуцкой [9]
Очевидно, толщина материала существенно влияет на прочность винтового крепления. Особого внимания заслуживает тот факт, что снижается не только сопротивление вырыванию винта, но и прочность крепления. Это объясняется изгибанием м