



Глава VII. Клеевые методы скрепления деталей
§ 1. Общие сведения
Одно из наиболее эффективных направлений химизации производства изделий из кожи - клеевые методы скрепления деталей. Они применяются для прикрепления подошв, для клеевой затяжки и клеевой сборки заготовок верха обуви, для скрепления внутренних деталей, для временного скрепления деталей при сборке изделий и др.
К достоинствам клеевых скреплений относятся: высокая производительность труда, простота оборудования, широкие возможности механизации и автоматизации процесса, легкость изделий.
В настоящее время клеевой метод крепления подошв стал основным, им выпускается 70-85% всей обуви.
Для различных целей широко применяются клеи на основе эластомеров, на основе натурального, хлоропренового, уретанового, бутадиен-стирольных и бутадиен-нитрильных каучуков,
Наиболее распространены клеи в виде растворов и латексов, а в последнее время и в виде расплавов.
Клеевая затяжка верха обуви обеспечивает значительные преимущества и совершенствование производства.
Широкое применение клеевой сборки обувных заготовок обусловлено заменой последовательного соединения деталей параллельным и широкими возможностями автоматизации этого процесса.
Широко используются клеи также при сборке чемоданов, сумок и других кожгалантерейных изделий.
§ 2. Теоретические основы процесса склеивания
Склеивание - сложный процесс, который связан с понятием адгезии.
Адгезия - явление взаимодействия между двумя соприкасающимися материалами [13]. При клеевом соединении адгезия - это взаимодействие между клеящим веществом и склеиваемой поверхностью. Причем клеящее вещество принято называть адгезивом, а склеиваемый материал - субстратом. Кроме адгезии, различают аутогезию (автогезию) - явление сцепления между двумя слоями одного и того же материала - и когезию - явление межмолекулярного взаимодействия внутри любого материала.
В настоящее время еще не создана единая теория адгезии [1-6], что, видимо, объясняется как сложностью, так и многосторонностью проблемы. Имеются две точки зрения на то, что считать адгезией - термодинамическое явление взаимного притяжения двух поверхностей или явление, связанное с работой адгезии и работой механического разрушения клеевого соединения. Исходя из диффузионного и химического характеров адгезионных явлений, большого значения состояния поверхности субстрата и его механической обработки, следует принять второе определение адгезии.
При разрушении клеевого шва возможны три механизма:
адгезионный - разрушается граница контакта адгезив-субстрат;
когезионный - разрушается адгезив или субстрат;
смешанный - и когезионный и адгезионный (рис. VII.1).
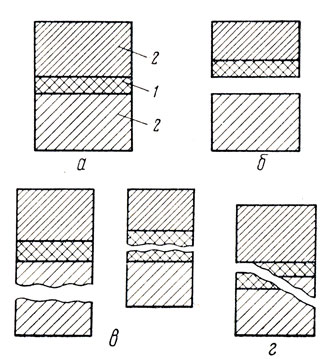
Рис. VII.1. Схемы клеевого шва до разрушения (а) и механизмов разрушения адгезионного (б), когезионного (в), смешанного (г): 1 - адгезив; 2 - субстрат
Причем при тщательном анализе разрушенных клеевых швов создается мнение, что чисто адгезионный механизм разрушения невозможен, на поверхности субстрата остается адгезив в виде тончайшей пленки или отдельных точек.
Практически адгезию определяют различными методами [4], но наиболее распространены методы расслаивания (отслаивания) и сдвига.
Для определения адгезии по адгезиометру Б. В. Дерягина (рис. VII.2) на стеклянную вращающуюся пластинку 1 наносят слой клея. К высохшей пленке 2 клея подвешивают отслаивающий груз 3. При определенном угле а, определяемом по шкале 4, происходит отслаивание (отрыв) пленки от пластинки.
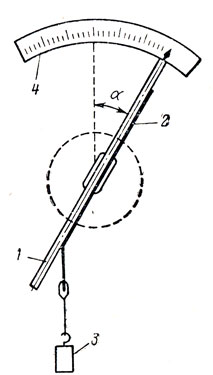
Рис. VII.2. Схема адгезиометра Б. В. Дерягина
Работу отрыва в этом случае вычисляют по формуле
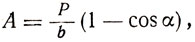
где А - работа отрыва, Дж;
Р - груз, кг;
b - ширина полоски клея, см.
Первой появилась теория механической адгезии. Мак-Бейн рассматривал адгезию как процесс механического "заклинивания"
(углубления) клеящего вещества в поры склеиваемого материала (рис. VII.3). В качестве примера приводилось склеивание типичных пористых материалов - древесины, бумаги. Однако последующие неудачные попытки склеить деревянные конструкции легкоплавкими металлами показали недостаточность теории механической адгезии для объяснения явления склеивания.
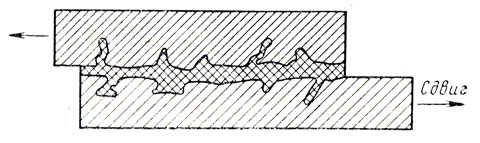
Рис. VII.3. Схема склеивания материалов по теории механической адгезии
Была замечена специфичность адгезии, связанная с химическим строением веществ. Так, нитроцеллюлозный клей отлично склеивает дерево и кожу, но не склеивает резину. Новая теория адгезии получила название "специфической" и стали говорить о "специфической адгезии". Для объяснения специфической адгезии были выдвинуты три частные теории - адсорбционная, диффузионная и электрическая [1, 2].
Адсорбционная теория адгезии
Адсорбционная теория адгезии [4] объясняет образование адгезионных связей действием адсорбционных сил на поверхности раздела адгезива и субстрата. Адгезионные связи в результате адсорбции образуются в две стадии. На первой стадии макромолекулы мигрируют из расплава или раствора адгезива благодаря тепловому движению к поверхности субстрата. Такой контакт носит кинетический характер [4] и определяется вязкоупругими свойствами полимеров. На второй стадии процесса при расстоянии между адгезивом и субстратом меньше 5 Å начинают действо-вать вандерваальсовы силы, приводящие к образованию адсорбционных связей между ними.
Прочность адгезионного соединения определяется прочностью единичных связей и их числом, которое зависит от числа активных групп в макромолекуле адгезива и адсорбционно-активных центров на поверхности субстрата, а также от вероятности встречи активных групп и адсорбционно-активных центров в процессе образования адгезионного соединения. Геометрическое несовпадение активных центров макромолекул поверхности субстрата и адгезива является, по-видимому, одной из причин расхождения между теоретической и экспериментальной прочностью адгезионной связи.
Подвижность структуры макромолекул будет также иметь большое значение для геометрического совпадения активных центров макромолекул адгезива и субстрата. В этом одна из причин высоких адгезионных свойств большинства каучукоподобных материалов, полиуретанов и полиэфиров.
Справедливость адсорбционной теории адгезии доказана многочисленными экспериментальными данными. Так, Мак-Ларен с сотрудниками показал, что адгезия к целлюлозе (целлофану) виниловых полимеров с разным числом полярных карбоксильных групп растет с увеличением числа этих групп (рис. VII.4).
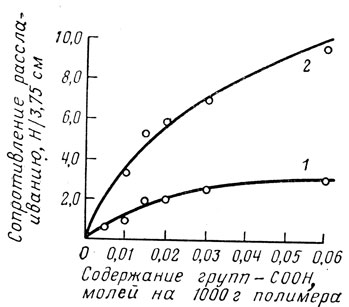
Рис. VII.4. Кривые зависимости адгезии (сопротивления расслаиванию) от содержания в полимере карбоксильных групп при температуре контакта, °С: 1 - 10; 2 - 30
Было также доказано, что прочность адгезионной связи можно оценивать по энергии когезии органических групп (табл. VII.1), причем чем выше энергия когезии, тем больше и адгезия. Более того, расчеты исследователей показали [4], что за счет только адсорбционных сил можно получить результаты, совпадающие с экспериментальными значениями адгезии. Правда, расчеты эти условны: вероятностно выбираются расстояния между диполями, число контактов и число одновременно рвущихся связей.
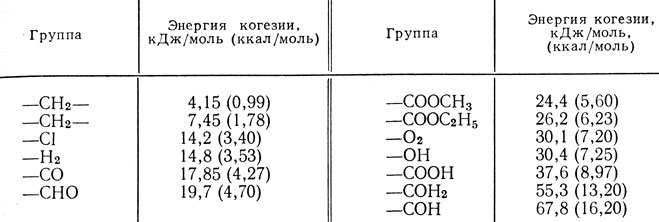
Таблица VII.1. Энергия когезии органических групп
Особенно наглядны методы, связанные с эффектом смачивания. Если капля жидкости или раствора нанесена на твердую поверхность, то она или растекается по поверхности, или собирается в шар (рис. VII.5). В первом случае говорят о смачивании жидкостью твердой поверхности (о наличии адгезии), во втором-об отсутствии смачивания (об отсутствии адгезии). Для подобных случаев адгезия может быть подсчитана по уравнению Дюпре
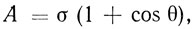
где А - адгезия жидкости к твердому телу, эрг/см2;
σ - поверхностное натяжение жидкости, эрг/см2;
Θ - краевой угол смачивания, составленный касательной к поверхности капли и твердой поверхностью, на которую капля помещена (рис. VI 1.6).
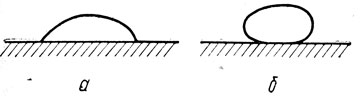
Рис. VII.5. Схемы смачивания (а) твердой поверхности жидкостью и отсутствия смачивания (б)
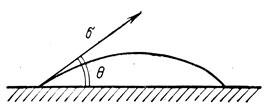
Рис. VII.6. Схема определения краевого угла смачивания Θ на границе раздела жидкости и твердого тела
Краевой угол смачивания обратно пропорционален адгезии: чем меньше угол, тем лучше смачивание и больше адгезия. Это уравнение непригодно для определения адгезии двух твердых поверхностей.
Адсорбционная (молекулярная) теория в целом удовлетворительно объясняет явление адгезии. Однако есть ряд вторичных явлений, влияющих на адгезию: К их числу относятся диффузионные явления, образование двойного электрического слоя и химических связей между адгезивом и субстратом.
Диффузионная теория адгезии
По диффузионной теории адгезии, предложенной С. С. Воюцким [5], при контакте адгезива и субстрата происходит диффузия макромолекул (или их концов и сегментов) из одного слоя в другой. Диффузия связана с гибкостью и способностью цепей макромолекул менять свою конфигурацию в результате теплового движения.
Наличие диффузии макромолекул было доказано с помощью электронной микроскопии. По микроэлектронным фотографиям клеевых соединений видно, как постепенно размывается возникшая вначале межфазная граница, причем увеличение температуры контакта ускоряет размывание зоны контакта адгезива и субстрата.
Проникание макромолекул или частей адгезива в субстрат, и наоборот (из субстрата в адгезив), резко повышает площадь межмолекулярного контакта (табл. VII.2) и адгезионную прочность.
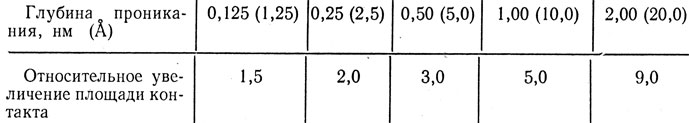
Таблица VII.2. Изменение площади межмолекулярного контакта при увеличении глубины проникания макромолекул в другой полимер по Г. А. Патрикееву
Проникание через границу контакта лишь одного звена молекулы (длина 4,86 Å) полихлоропренового адгезива увеличивает площадь межмолекулярного контакта в 3 раза.
Несколько иначе оценивает диффузионный механизм адгезии Р. М. Васенин [7]. Им предложено уравнение для определения силы сопротивления F выдергиванию частей макромолекул адгезива, продиффундировавших в субстрат
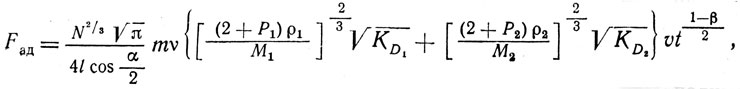
где M, ρ - молекулярная масса и плотность материала;
m, l - масса и длина звеньев полимера;
Р - число разветвлений макромолекулы;
v - скорость отрыва макромолекулы;
t - время контакта при склеивании;
N - число Авогадро;
v - частота соударений группы (звена) с окружающими;
KD - характеристическая постоянная, отражающая способность данного полимера к диффузии;
β - величина, характеризующая изменение коэффициента диффузии во времени, примерно равна 0,5.
Как видно из уравнения, адгезионная прочность является параболической функцией времени контакта, обратно пропорциональна молекулярной массе и длине элементарного звена, прямо пропорциональна скорости расслаивания
Последующие разработки диффузионной теории адгезии показали, что все факторы, влияющие на диффузию,- давление, температура, время - влияют и на взаимодействие адгезива и субстрата.
Так, адгезия системы, состоящей из адгезива (бутадиен-нитрильного каучука) и субстрата (целлюлозы), с повышением температуры и времени контакта увеличивается (рис. VII.7 и VII.8). Оказалось также, что влияние особенностей строения полимеров на их адгезионную способность коррелирует с влиянием их на диффузионную способность макромолекул. В первую очередь было показано снижение адгезии бутадиен-нитрильных каучуков к целлофану с повышением их молекулярной массы (рис. VII.9). Адгезия увеличивается с увеличением числа достаточно длинных разветвлений в полимере [7].
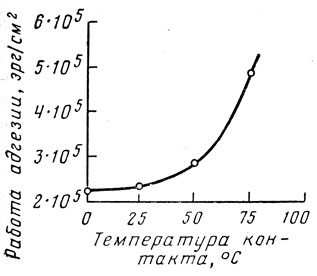
Рис. VII.7. Кривая зависимости адгезии бутадиен-нитрильного каучука к α-целлюлозе от температуры
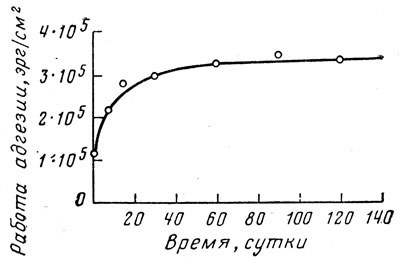
Рис. VII.8. Кривая зависимости адгезии бутадиен-нитрильного каучука к α-целлюлозе (целлофану) от времени контакта
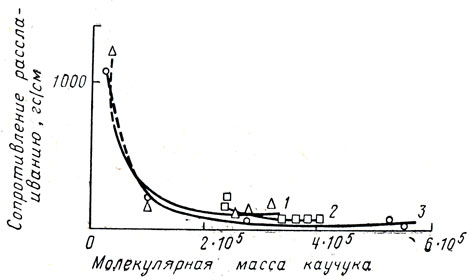
Рис. VII.9. Кривые зависимости адгезии фракций бутадиен-нитрильных каучуков к полиамиду от молекулярной массы при температуре 20° С: 1 - CKH-18; 2 - СКН-26; 3 - СКН-40
Согласно диффузионной теории адгезии, для образования прочной связи между адгезивом и субстратом необходимы два условия: полимеры, приводимые в контакт, должны полностью или частично взаимно растворяться или совмещаться; макромолекулы соприкасающихся полимеров должны обладать достаточной подвижностью, позволяющей им диффундировать через поверхность раздела (контакта).
Диффузионная теория адгезии дополнила адсорбционную теорию диффузионным механизмом проникания молекул через поверхность раздела, чем обеспечивается высокая прочность. При этом в конечном счете адгезия связана с межмолекулярным взаимодействием полимеров адгезива и субстрата.
Электрическая теория адгезии
Электрическая теория адгезии, выдвинутая Б. В. Дерягиным и Н. А. Кротовой [6], основывается на возникновении электрического разряда при быстром отрыве полоски адгезива от стекла. По мнению авторов, этот факт говорит об электрической природе адгезии. Представляется, что при контакте адгезива и субстрата один из них выступает в роли донора, отдающего электроны, а другой в роли акцептора, принимающего эти электроны. В результате образуется система, напоминающая микроконденсатор. При быстром отрыве (рис. VII.10) заряды не успевают стекать, и происходит электрический разряд.
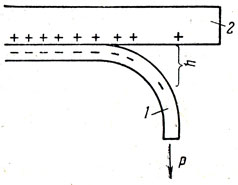
Рис. VII.10. Схема разъединения обкладок двойного электрического слоя при отрыве пленки адгезива (1) от субстрата (2)
Работу адгезии А можно подсчитать, как и энергию конденсатора
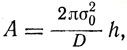
где σ0 - поверхностная плотность зарядов;
h - зазор между обкладками конденсатора;
D - диэлектрическая проницаемость среды.
Образование донорно-акцепторной связи наиболее понятно в системе металл - полимерная пленка. Металл, являющийся типичным проводником, выступает как донор, легко отдающий электроны [8]. Электроны переходят через поверхность раздела фаз и поглощаются полимером, являющимся диэлектриком и выступающим в роли акцептора. В результате поверхность металла заряжается положительно, а пленка полимерного покрытия - отрицательно.
Многие авторы выражают сомнения в существовании особых электростатических адгезионных сил [3, 4]. Так, эмиссия электронов, которая выдвигается в качестве доказательства электрической природы адгезии, обнаруживается при разрушении и даже деформации полимеров. Учитывая, что чисто адгезионного расслаивания обычно не бывает, можно предположить, что эмиссия при расслаивании связана именно с разрушением или деформацией полимеров.
Химическая теория адгезии
В ряде случаев высокая адгезия может быть обусловлена возникновением химических связей между молекулами адгезива и субстрата, например при склеивании латунной поверхности с каучуком [1, 2]. В присутствии серы происходит химическое соединение меди с нею и с каучуком. Химические связи возникают и при склеивании изоцианатами каучуков с металлами.
Видимо, когда адгезив вулканизуется или структурируется после образования контакта между ним и субстратом, образуются химические связи между молекулами адгезива и субстрата. Так, отмечено возникновение химических связей между металлами и клеями на основе аминов, отверждаемых эпоксидными смолами. Имеются сведения о возникновении химических связей между гидроксильными группами макромолекул целлюлозы и метилольными группами мочевино- и фенолформальдегидных смол.
Возникновение химических связей эффективно повышает адгезию, поэтому следует использовать подобные сочетания адгезивов и субстратов.
Факторы, влияющие на прочность клеевых креплений
Прочность склеивания - важнейший показатель свойств клеев и может определяться как на стандартных склейках, так и на обуви. Так как подошвы отклеиваются в основном из-за отслаивания их от затяжной кромки, стандартными методами являются расслаивание склеек (определение клеящей способности) и испытание прочности клеевого крепления подошв обуви при последовательном их отслаивании.
Клеящую способность (ВТУ 4570-57) определяют на стандартных склейках, составленных из полосок непористой цветной резины и ткани (кирзы двухслойной). Размеры рабочего участка склеек равны 25 X 100 мм (рис. VII.11). На рабочий участок склеек дважды наносят испытуемый клей. Клей сушат 60 мин при температуре 20°С под вытяжной вентиляцией.
Склейки активируют, нагревая при температуре 100-110° С в течение 1-3 мин, и прессуют по соответствующим режимам.
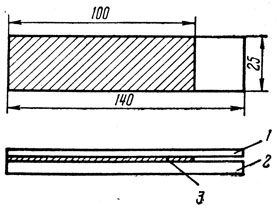
Рис. VII.11. Склейка для определения клеящей способности: 1 - ткань; 2 - резина; 3 - клеевой шов
Полоску расслаивают через 24 ч. Для этого один свободный конец склейки (40 X 25 мм) заправляют в верхний зажим динамометра, второй - в нижний. При движении нижнего зажима склейка последовательно расслаивается. Снимается диаграмма расслаивания (рис. VII.12). Начальный участок ОК отбрасывают, остальной участок диаграммы MN размечают на 10 отрезков шириной 1 см и на каждом отрезке подсчитывают расслаивающую нагрузку Рi. Из десяти результатов определяют среднюю нагрузку расслаивания Р.
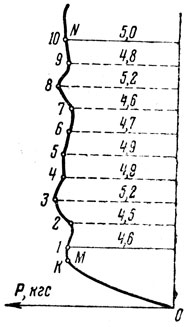
Рис. VII.12. Диаграмма расслаивания стандартной склейки
Клеящую способность σк.с, кН/м (кгс/см) подсчитывают по формуле
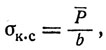
где b - ширина склейки (2,5 см).
По ВТУ 4570-57 клеящая способность наиритового клея должна быть не менее 2,4 кН/м (2,4 кгс/см) или не менее 6,0 кгс/2,5 см. Этот норматив может быть принят и для других обувных клеев.
Согласно ГОСТ 9292-59 определяют также прочность клеевого крепления подошвы. Обувь с предварительно отслоенной (или не приклеенной) пяточной частью закрепляют в специальном приспособлении к динамометру (рис. VII.13). При движении нижнего зажима динамометра последовательно отслаивается подошва в геленочной, пучковой и носочной частях. За прочность клеевого крепления подошвы принимается средняя нагрузка отрыва, Н (кгс).
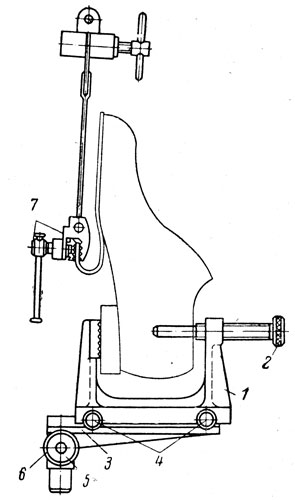
Рис. VII.13. Схема приспособления к динамометру для определения прочности клеевого крепления подошвы: 1 - скоба; 2 - винт; 3 - кронштейн; 4 - винт; 5 - ось; 6 - гайка; 7 - зажим
Прочность клеевого крепления подошв в обуви механического производства (ГОСТ 179-61) дана ниже.
| Материал подошвы | Прочность крепления, Н (кгс), не менее |
|---|---|
| Кожа, резина монолитная | 100 (10) |
| Резина пористая: | |
| черная | 130 (13) |
| цветная | 160 (16) |
Прочность клеевого крепления зависит от конструктивных, технологических и эксплуатационных факторов.
Конструктивные факторы обусловливаются разной конструкцией клеевых швов (геометрическими размерами и характером соединений элементов конструкций), исходной структурой и свойствами материалов адгезива и субстрата (адгезионными и физико-механическими).
Технологическими факторами прочности клеевых креплений являются характер поверхностей склеиваемых материалов после предварительной механической обработки, вязкость, время и вид сушки клея, количество остаточного растворителя, температура и время активации клеевых пленок, время и давление прессования, время выстоя после прессования и др.
К эксплуатационным факторам относятся характер статических и динамических деформаций клеевых скреплений при эксплуатации изделий из кожи, температурные и атмосферные воздействия, действие воды и агрессивных сред, длительность эксплуатации и др.
Связь большинства факторов с прочностью склеивания имеет экстремальный характер. Поэтому говорят об оптимальных режимах склеивания, имея в виду, что лишь в определенном диапазоне значений факторов достигается максимальная прочность склеивания.
Однако воздействие некоторых факторов на прочность склеивания специфично. Так, при склеивании гладких металлических поверхностей прочность клеевого соединения с уменьшением толщины клеевого слоя повышается [2,9] (рис. VII.14). Существует несколько точек зрения на причину этого явления. Так, Мак-Бейн считает, что происходит ориентация пограничных слоев клея на субстрате. Эффект ориентации убывает от пограничных слоев клеевой пленки внутрь. Чем толще пленка, тем меньше роль пограничных слоев и тем ниже прочность склеивания. С другой стороны, разрушение клеевых пленок связано с развитием в них пластических деформаций. Поскольку ограничение развития пластических деформаций двумя склеиваемыми элементами в тонких слоях значительно больше, чем в толстых, прочность тонкой клеевой пленки выше.
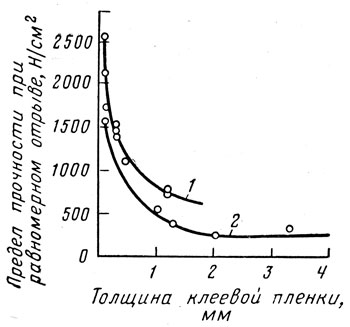
Рис. VII.14. Кривые зависимости предела прочности при равномерном отрыве никеля (1) и алюминия (2) от толщины слоя шеллака
Однако при склеивании пористых материалов с неровной поверхностью, с глубокими крупными открытыми порами, какими является большинство обувных материалов, выявляется экстремальная связь между толщиной клеевой пленки и прочностью склеивания (рис. VII.15). Оптимальная тол-щина клеевых пленок для обувных материалов колеблется в пределах 0,15-0,30 мм.
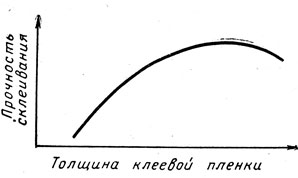
Рис. VII.15. Характер зависимости прочности склеивания пористых материалов от толщины клеевой пленки
При склеивании пористых материалов поры заполняются сначала клеящим веществом, а затем на поверхности материала образуется клеевая пленка. Поэтому, если толщина пленки меньше оптимальной (поверхностные пленки не сплошные), происходит так называемая "голодная" склейка, прочность которой мала. Когда же образуются сплошные поверхностные пленки, тогда и наступает оптимальное состояние. Дальнейшее увеличение толщины клеевых пленок, как и при склеивании гладких металлических поверхностей, снижает прочность склеивания. Воздействие некоторых факторов на прочность склеивания очень велико.
Прочность склеивания, кН/м (кгс/см), опойка хромового дубления с подошвенной кожей нитроцеллюлозным клеем дана ниже [10].
| Без обработки лицевых поверхностей | 0,63-1,2 |
| При смывании аппретуры | 1,0-1,6 |
| » взъерошивании лицевых поверхностей | 5,9-8,4 |
Механическая обработка позволила увеличить прочность склеивания в 5-8 раз в результате механического сцепления. Прочность крепления кожаных подошв нитроцеллюлозным клеем, кН/м (кгс/см), также сильно зависит от механической обработки.
| Без обработки неходовой поверхности подошв | 2,5-2,9 |
| При взъерошивании абразивным полотном: | |
| мелкой зернистости | 5,7-6,0 |
| крупной зернистости | 6,1-7,7 |
| » »с последующим порезированием | 7,4-7,7 |
При эксплуатации одним из важнейших факторов оказывается температура окружающей среды. Прочность большинства обувных клеев; имеющих термопластичные свойства [11], с повышением температуры среды (рис. VII.16) значительно уменьшается.
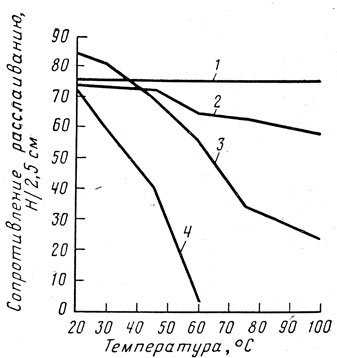
Рис. VII.16. Кривые термостойкости обувных клеев: 1 - нитроцеллюлозного; 2 - перхлорвинилового; 3 - наиритового; 4 - гуттаперчевого
§ 3. Клеи, применяющиеся в производстве изделий из кожи
Клеи, применяющиеся в различных отраслях промышленности, делятся на [1,9] животные, растительные и синтетические. В кожевенно-обувной промышленности СССР сейчас животные и растительные клеи (декстриновый, казеиновый и др.), изготовляемые из пищевого сырья, заменяют синтетическими.
Синтетические клеи делятся на термореактивные и т